


 English
 русский
Tři sady disků selhaly za čtrnáct měsíců na stejném kompresoru o výkonu 250 kW a pokaždé, když tým údržby vyměnil spojku. Příčinou byl axiální nárůst o 0,9 mm, se kterým nikdo nepočítal. Po vyrovnání zbývalo balení méně než 0,5 mm axiální kapacity, takže každý horký start posunul nerezové laminace o něco blíže k jejich limitu únavy.
Ten příběh nese závěr. Konstrukce pružné kotoučové spojky není výpočtem krouticího momentu s poznámkou pod čarou nesouososti. Jde o hledání úzkého pásma, kde je spojka dostatečně tuhá, aby přenášela točivý moment bez navíjení nebo vůle, a dostatečně pružná, aby síly, které přenáší zpět do ložisek, šroubů a vlastních lamel, zůstaly v mezích jejich únavy. Design a výběr jsou stejný problém, viděno z opačných konců nabídky.
Jak disková sada přenáší točivý moment
Balení disků je svazek tenkých plechů z nerezové oceli, obvykle o tloušťce 0,2 mm až 0,5 mm, děrovaných šesti až dvanácti články uspořádanými kolem kruhu šroubu. Každý plech je střídavě připevněn ke dvěma nábojům nasazenými šrouby, takže krouticí moment prochází články jako tah na jedné straně spojky a komprese na druhé. Nesouosost je absorbována pouze ohybem plechů. Nic neklouže, nic se nemaže a nic není z gumy.
Tato jediná skutečnost vysvětluje celý charakter designu: nulová vůle, žádné otěrové plochy, žádný elastomer, který by stárnul nebo tvrdnul, a teplotní strop nastavený spíše náboji než pružným prvkem. To také vysvětluje slabost. Spojka bez kluzného rozhraní a téměř bez tlumení má velmi malou schopnost rozptýlit energii, takže jakékoli napětí, které spoje vidí, vidí při každé revoluci po celou dobu životnosti stroje.
Odkazový profil je prvním skutečným návrhovým rozhodnutím. Přímý článek soustřeďuje ohybové napětí kolem otvorů pro šrouby. Vroubkovaný nebo zúžený článek rozšiřuje zakřivení podél jeho délky: flexibilita stoupá, maximální napětí v otvoru klesá a reakční síla, kterou pack zatlačí zpět do ložisek při dané nesouososti, klesá s ním. Cenou je hustota krouticího momentu, protože vroubkovaný plech přenáší menší krouticí moment na milimetr šířky než rovný a balení to musí obnovit s více vrstvami, více šrouby nebo větším průměrem. Tloušťka plechu, počet vrstev, šířka spoje a počet šroubů jsou čtyři proměnné, které rozhodují o tom, co dokáže hotová spojka.
Single Disc nebo Double Disc: Rozhodnutí o nesouososti
Jakmile je balení definováno, je otázkou, kolik balení spojka potřebuje. Jednodisková jednotka umístí jeden balíček mezi dva náboje. Pohodlně zvládá úhlové a axiální posunutí a špatně paralelní offset, což vyhovuje krátkým, těsně spřaženým pohonům: servoosy, malá čerpadla a testovací zařízení, kde oba hřídele již sedí v rozmezí několika setin milimetru.
Dvoukotoučová spojka vkládá distanční vložku mezi dvě balení. Distanční vložka převádí paralelní offset na úhlové posunutí v každém balení, což umožňuje spojení motoru a převodovky na samostatných základových deskách, aniž by se vzájemně potýkaly. Délka rozpěrky se pak stává skutečnou konstrukční proměnnou: určuje, kolik paralelního přesazení může spojka absorbovat, kolik váží a jak moc její vlastní hmotnost a chování v ohybu ovlivňují hnací ústrojí.
| Konfigurace | Opraveno nesouosost | Typický spacer | Kam se to hodí |
|---|---|---|---|
| Jeden disk, bez distanční vložky | Úhlové 0,5 až 1 stupeň, axiální, minimálně rovnoběžné | žádný | Servoosy, těsně spojená čerpadla, zkušební stolice |
| Dvojitý kotouč, krátká rozpěrka | Úhlový plus paralelní offset v kompaktním obalu | 50 až 150 mm | Obecné průmyslové pohony, malé kompresory |
| Dvojitý kotouč, dlouhá distanční vložka | Velký paralelní offset a široké teplotní výkyvy | 150 mm a více | Pohony čerpadel a ventilátorů s dlouhým rozpětím, horké stroje |
Kompaktní dvoukotoučové konstrukce s krátkými distančními vložkami a upínacími náboji jsou běžné tam, kde je obálka těsná, ale stále musí být absorbováno paralelní posunutí, jako u pohonů obráběcích strojů a CNC.
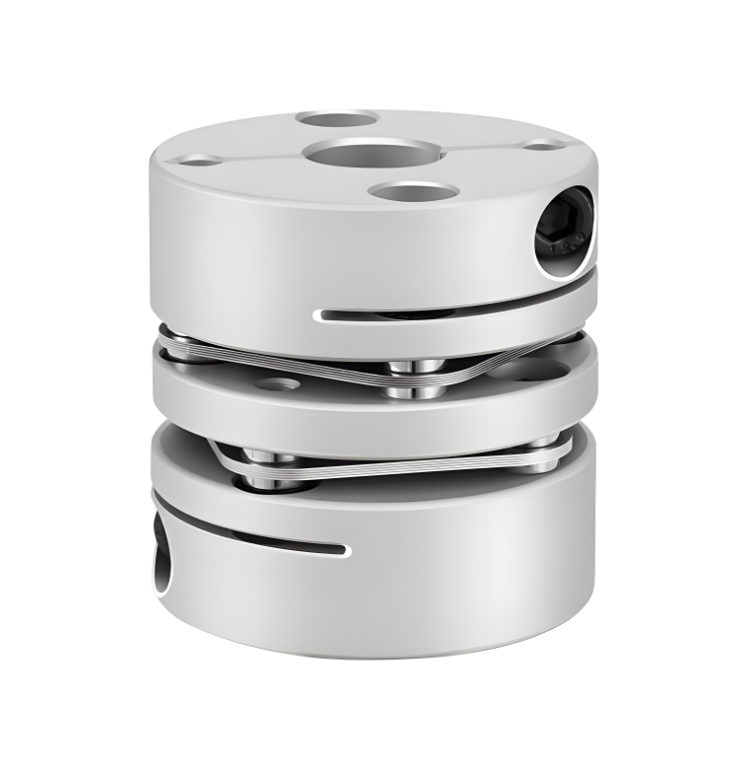 Pružná upínací spojka z hliníkové slitiny RSK-CPLF s dvojitou membránou Kompaktní dvoumembránová upínací spojka pro CNC, servo a krokové pohony, s náboji z hliníkové slitiny, nerezovými membránami 304, vysokou tuhostí, nízkou setrvačností a převodem bez vůle. Zobrazit produkt →
Poměry tuhosti, reakční síly a nosný zákon
O tom, zda spojka přežije, rozhoduje utahovací moment. O tom, zda vše kolem přežije, rozhoduje ztuhlost. Vezměte axiální případ, který je ve fázi nabídky nejčastěji ignorován. Předpokládejme, že spojka, kterou potřebujete, má axiální tuhost asi 250 N/mm, což je realistický údaj pro disk střední velikosti, a hřídel naroste o 0,8 mm mezi studeným startem a plným zatížením. Blok bude tlačit zhruba 200 N zpět do ložiska nepřetržitě, navíc k normálnímu zatížení ložiska. U malého motoru to stačí ke zkrácení životnosti ložisek z let na měsíce a žádný výpočet točivého momentu to nikdy neodhalí.
Torzní tuhost působí v opačném směru. Udává se v Nm na radián nebo na stupeň a čím je vyšší, tím přesněji hnaná hřídel sleduje motor. U polohovacích os je vysoká torzní tuhost spolu s nulovou vůlí důvodem, proč se vůbec kotoučová spojka volí. U hnacího ústrojí, které musí při rozběhu projít torzní rezonancí, je stejná tuhost nevýhodou a nízké tlumení činí špičku ostřejší. Pokud aplikace zahrnuje velké motory, vratná zatížení nebo provoz s proměnnými otáčkami, patří tuhost spojky spíše do torzního modelu než do poznámky pod čarou.
Praktické pravidlo: požádejte dodavatele o hodnoty torzní, axiální a radiální tuhosti s cenovou nabídkou, nejen o jmenovitý moment a velikost otvoru. Nemůžete zkontrolovat zatížení ložiska nebo rezonanci pouze pomocí hodnoty točivého momentu.
Šrouby, vyvážení a rychlostní strop
Šroubový spoj je ta část návrhu, kterou zkušenosti v terénu trestají jako první. Nasazené šrouby jsou broušeny do kontrolované vůle ve vystružených otvorech, takže krouticí moment je přenášen dříkem šroubu ve smyku spíše než třením mezi lamelami. To znamená, že na třídě uchycení záleží, stejně jako na metodě zamykání, protože uvolněný šroub změní rozložení zátěže na celé balení jediným spuštěním.
Rychlost je druhým stropem a není lineární. Zbytková nevyváženost roste s druhou mocninou rotační rychlosti: asi 1 g-mm nevyváženosti vytváří zhruba 1,1 N rotační síly při 10 000 otáčkách za minutu a zhruba 4,4 N při 20 000 otáčkách za minutu. Kvalita vyvážení se řídí stejnou logikou. Obecné průmyslové pohony jsou obvykle přijatelné s G6.3, vysokorychlostní pohony a pohony pro obráběcí stroje obvykle vyžadují G2.5 a velmi vysokorychlostní nebo velmi lehké rotory mohou potřebovat G1. Nad jmenovitou rychlostí spojky nepomáhá žádné vyvažování, protože limit pochází z odstředivého namáhání v samotném disku. Tam, kde je provozní bod blízko stropu, je účelová vysokorychlostní konstrukce jedinou rozumnou odpovědí.
Materiály: Nerezové obaly, ocelové nebo hliníkové náboje
Sada disků je téměř vždy austenitická nerezová ocel, přičemž 301 a 302 jsou běžnou volbou kvůli jejich kombinaci únavové pevnosti a odolnosti proti korozi. Stupně vytvrzování jako je 17-4 PH se objevují tam, kde je vyžadována vyšší pevnost nebo vyšší teplotní odolnost. Rozbočovač je místo, kde výběr materiálu následuje aplikaci. Náboje z hliníkové slitiny v provedení 6061 nebo 7075 udržují nízkou setrvačnost, což je důležité u servoos, kde každý gram rotující hmoty přispívá k velikosti motoru. Ocelové náboje z 1045 nebo slitiny, často s úpravou černěním, dominují těžkým průmyslovým pohonům a pohonům s dlouhým rozpětím a nerezové náboje se používají tam, kde je přítomna voda nebo mořská atmosféra.
Spojení náboje s hřídelí si zaslouží více pozornosti, než se mu obvykle dostává. Spojení s klíčem zavádí vůli, kterou nemůže kompenzovat žádná sada disků s nulovou vůlí, takže náboje svěrného typu a sestavy bezklíčového zamykání jsou běžnou specifikací pro polohovací a vratné pohony. O povrchové úpravě rozhoduje spíše prostředí než zátěž: černění pro mírně korozivní vnitřní rostliny, nerezové nebo pokovené kování pro venkovní a námořní provoz.
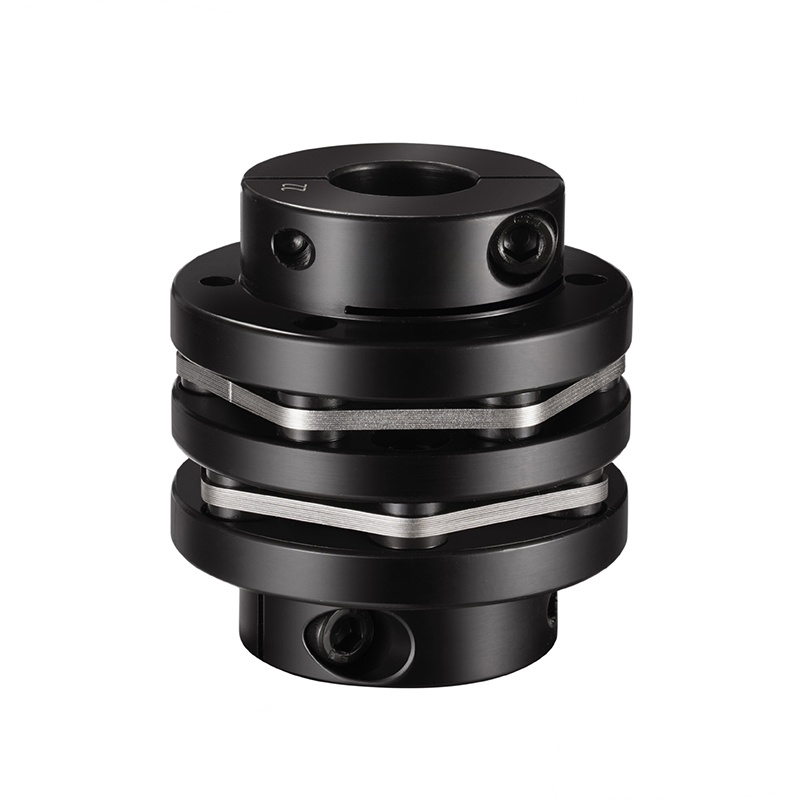 RSK-CPNLT Černěná dvojitá membránová upínací spojka Černěná spojka odolná proti korozi pro servo a krokové pohony, s drážkou pro pero, membránami z nerezové oceli 304, náboji z oceli 45#, upínacími šrouby a vysokou tuhostí točivého momentu. Zobrazit produkt →
Tolerance stránek: Kde se dobrý design stává špatnou instalací
Zarovnání v terénu změní správný návrh na nesprávnou instalaci častěji než jakákoli jiná jednotlivá příčina. Běžné cíle pro kotoučovou spojku jsou úhlová chyba pod 0,5 stupně a axiální nastavení v rozmezí 0,5 až 1,5 mm, ale tato čísla patří ke konkrétní velikosti a balení, takže by měla pocházet spíše z datového listu dodavatele než ze zvyku. Vyrovnání by se mělo kontrolovat za studena a tam, kde je stroj zahřátý, znovu ověřit při provozní teplotě, protože hřídel, která naroste o 2 mm v rozpětí 100 mm, může spotřebovat celý axiální přídavek spojky, která byla na pracovním stole dokonale vyrovnána.
Dva zvyky způsobují nepřiměřené škody. První spočívá v použití spojovacích šroubů ke stažení dvou hřídelů k sobě, což předepne balík axiálně ještě před spuštěním stroje. Druhým je měření pouze úhlové chyby a ignorování paralelního offsetu na dvoukotoučové jednotce, kde ji distanční vložka zvětšuje do úhlového posunutí u obou balení. U konstrukcí s padacím distančním prvkem musí být distanční vložka také podepřena během montáže, aby její hmotnost neohnula packy před utažením šroubů.
Režimy poruch, které stojí za to navrhnout
Většina poruch v provozu má původ v malém počtu rozpoznatelných vzorců:
- Únavové trhliny vyzařující z otvorů pro šrouby v článcích kotouče, téměř vždy důsledkem trvalého nesouososti nad jmenovitým výkonem spíše než přetížení.
- Dráždění a prodloužení díry způsobené mikropohybem ve spoji, jehož předpětí se ztratilo.
- Uvolněné nebo chybějící pojistné matice po přestavbě, což přerozděluje zatížení na zbývající šrouby.
- Vrtání náboje prokluzuje na hřídeli v důsledku nesprávného uložení nebo spojení s perem, které bylo považováno za dostatečně těsné.
- Korozní důlková koroze nebo korozní praskání pod napětím v oplachové, pobřežní nebo chemické atmosféře.
- Torzní rezonance vybuzená vlněním točivého momentu s dvojnásobnou frekvencí, frekvencemi průchodu lopatky nebo frekvencemi záběru ozubených kol, kde tuhost spojky nebyla nikdy zanesena do modelu hnacího ústrojí.
Praktická výběrová sekvence
Funkční pořadí operací, ať už spojku navrhujete nebo kupujete:
- Vypočítejte trvalý točivý moment z výkonu a otáček: točivý moment v Nm se rovná 9550násobku výkonu v kW děleno otáčkami v ot./min.
- Použijte servisní faktor, který odráží poháněný stroj, obvykle 1,5 až 2 pro plynulé zatížení a 2,5 nebo více pro provoz s vratným pohybem nebo s vysokým rázem.
- Zkontrolujte startovací, brzdný a pádový moment podle špičkového, nikoli trvalého.
- Opravte provozní rychlost a poté zvolte stupeň vyvážení, který rychlost skutečně vyžaduje.
- Stanovte skutečnou nesouosost: úhlovou, paralelní a axiální, studenou a horkou, včetně výrobních tolerancí mezi oběma stroji.
- Převeďte nesouosost na reakční sílu pomocí tuhosti spojky a přidejte ji k zatížení ložiska.
- Potvrďte vrtání, typ náboje, perové nebo svorkové spojení, délku distanční vložky a dostupnou obálku.
- Potvrďte prostředí: teplotu, vlhkost, chemikálie a frekvenci mytí.
Co patří do poptávky
Dodavatel, který požaduje pouze vrtání a točivý moment, nepochopil váš pohon a nabídka, která se vrátí, bude spíše katalogovým číslem než řešením. Odešlete nepřetržitý a špičkový točivý moment, rychlost a pracovní cyklus, všechny tři součásti nesouososti, okolní a provozní teplotu, vystavení korozi, dostupnou obálku, vrtání a typ připojení a stupeň vyvážení, pokud je rychlost vysoká. Těchto osm položek je rozdíl mezi spojkou, která tiše přežije ložiska vedle ní, a spojkou, která se stane plánovaným spotřebním materiálem.
Pokud stejný závod provozuje několik typů spojek, od servomembránových jednotek až po těžké ozubené spojky, je obecný odkaz na výběr zahrnující typy spojek DIN a normy užitečným doplňkem k jediné cenové nabídce, protože srovnání mezi kandidátskými návrhy je konkrétní místo ústního vyjádření.
 Previous


